
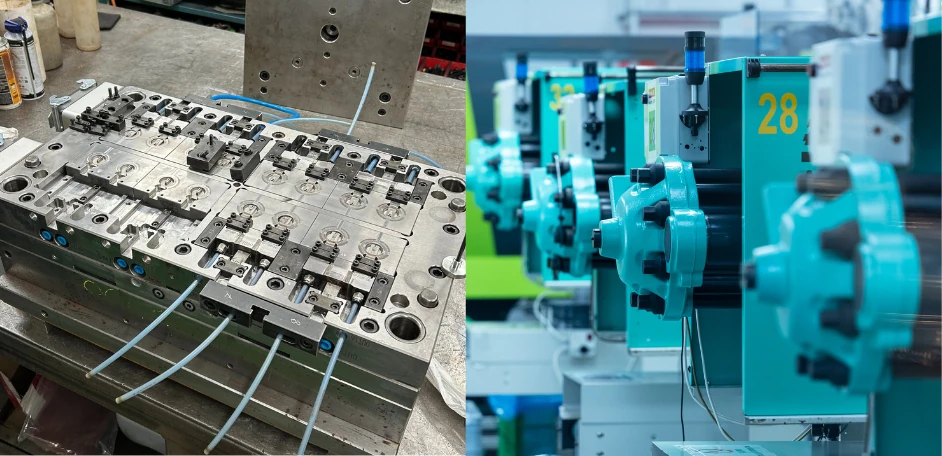
Das Werkzeug ist das eigentliche Herzstück des Prozesses: Es macht aus einem Entwurf ein reales Bauteil – Zyklus für Zyklus, millionenfach.
Hinter jedem Teil, das eine Kunststoff-Spritzgießmaschine verlässt, steckt Ingenieursarbeit, die lange vor dem ersten Schuss beginnt: Entscheidungen über Geometrie, Anspritzsystem, Kühlung, Auswerfen und Oberflächenfinish, die sowohl die Bauteilqualität als auch das gesamte Projekt des Kunden prägen.
In diesem Beitrag gehen wir diesen Weg Schritt für Schritt durch.
Design und Simultaneous Engineering
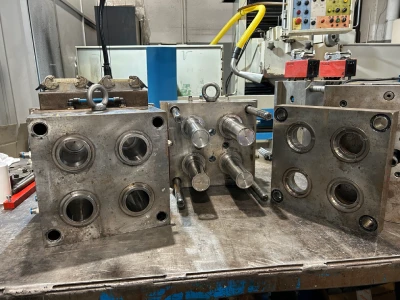
Jedes Werkzeugprojekt beginnt mit einem Produktdesign. Doch bevor auch nur eine einzige Kavität gefräst wird, durchläuft dieses Design einen Simultaneous-Engineering-Prozess: Hersteller, Kunde und häufig auch der Produktdesigner prüfen die Geometrie gemeinsam, um Probleme frühzeitig zu erkennen.
DFM: fertigungsgerechtes Design
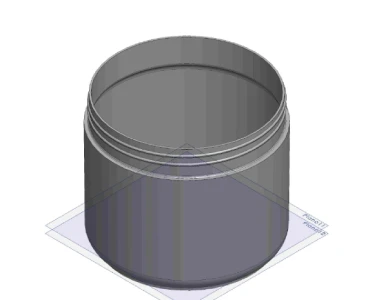
Die DFM-Analyse (Design for Manufacturability) prüft das Bauteildesign auf ungleichmäßige Wandstärken, zu geringe Entformungsschrägen, Materialanhäufungen oder Geometrien, die die Formfüllung erschweren. Eine Änderung in der Designphase kostet eine Überarbeitung – dieselbe Änderung, erst mit dem Werkzeug in der Produktion erkannt, kann wochenlange Verzögerungen und hohe Änderungskosten bedeuten.
Formfüllsimulation
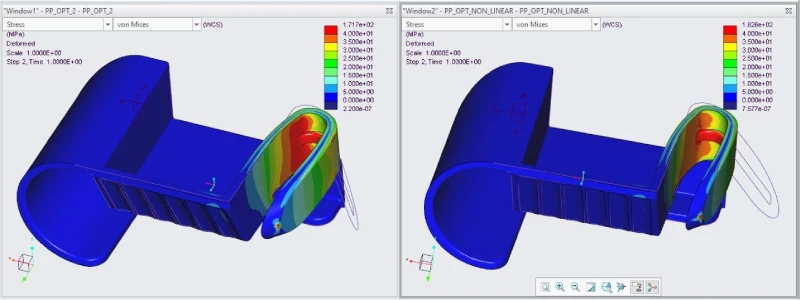
Bevor das Werkzeug gebaut wird, simuliert man in der Regel digital, wie die Schmelze in der Kavität fließt. So lassen sich Bindenähte, Lufteinschlüsse, Einfallstellen oder eine ungleichmäßige Füllung bei Mehrfachwerkzeugen vorhersagen und das Design oder die Lage der Anschnitte entsprechend anpassen.
Anspritzpunkte: wo das Material eintritt
Der Anspritzpunkt – auch Anschnitt genannt – ist die Stelle, an der die Schmelze in die Werkzeugkavität gelangt.
Eine zentrale Entscheidung in dieser Phase ist das Angusssystem, das diese Anschnitte versorgt: Kaltkanal oder Heißkanal. Keine der beiden Lösungen ist per se besser – es hängt vom Produktionsvolumen, der Anzahl geplanter Farbwechsel und dem Projektbudget ab.
| Kaltkanal | Heißkanal | |
| Farbwechsel | Schneller, unkomplizierter Farbwechsel. | Langsamerer, aufwendigerer Farbwechsel |
| Materialabfall | Es fällt ein Anguss als Abfall an. | Kein Materialabfall. |
| Werkzeugkosten | Geringere Anfangsinvestition | Höhere Anfangsinvestition |
| Kosten pro Teil | Höherer Materialverbrauch und Mahlgutaufbereitung | Langfristig geringere Materialkosten |
| Produktionszyklus | Etwas langsamer (der Anguss muss entnommen werden) | Schneller und leichter automatisierbar |
Mehr dazu:
https://grupoempresarialmypa.com/tipos-de-sistemas-de-colada-fria-vs-caliente/
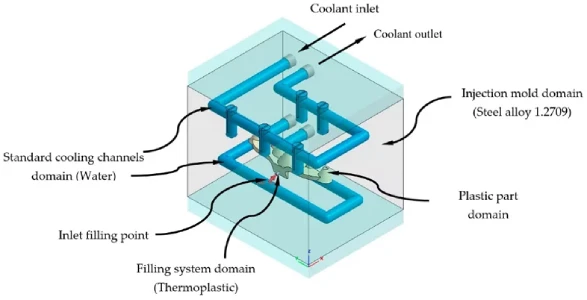
Werkzeugkühlung: der unsichtbare Faktor, der die Zykluszeit bestimmt
Die Kühlung ist oft der am wenigsten sichtbare Faktor – und doch einer der wichtigsten für Zykluszeit und Bauteilqualität. Ein schlecht ausgelegter Kühlkreislauf führt zu ungleichmäßiger Abkühlung und damit zu Verzug, Einfallstellen oder inneren Spannungen im Bauteil.
Die Kühlkanäle sollten der Bauteilgeometrie so weit wie möglich folgen, damit die Wärme gleichmäßig abgeführt wird.
Polieren und Oberflächengüte des Werkzeugs
Die Oberfläche der Werkzeugkavität bildet sich direkt auf dem Bauteil ab. Deshalb ist das Polieren keine rein optische Frage: Es beeinflusst auch das Entformungsverhalten, die Haftung nachgelagerter Dekorationen (etwa Dry-Offset-Druck oder Siebdruck) sowie die wahrgenommene Qualität des Endprodukts.
Es gibt verschiedene Oberflächengüten, die jeweils ein eigenes manuelles oder maschinelles Polierverfahren erfordern. Die Wahl sollte bereits in der Designphase getroffen werden, da sie auch die erforderlichen Entformungsschrägen bestimmt.
Vorbeugende Werkzeugwartung
Ein Spritzgießwerkzeug ist ein Präzisionswerkzeug, das ständig Zyklen mit hohem Druck und hoher Temperatur ausgesetzt ist. Ohne vorbeugenden Wartungsplan kann der fortschreitende Verschleiß an beweglichen Komponenten, Führungen oder Dichtflächen zu Gratbildung und fehlerhaften Teilen führen.
Vorbeugende Wartung wird nach der Anzahl der gefahrenen Zyklen geplant, nicht nur nach der verstrichenen Zeit. Wer Ausfällen mit regelmäßigen Inspektionen zuvorkommt, fährt immer günstiger als mit einem ungeplanten Produktionsstillstand.
Der Werkzeugbau von Triana: eigene Bearbeitung und Anpassung
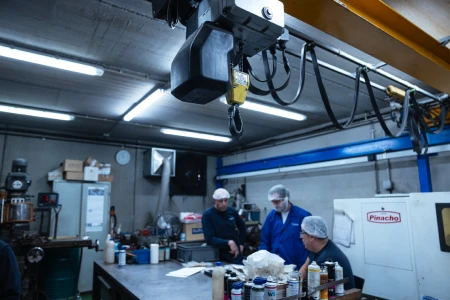
Dank unseres eigenen Werkzeugbaus können wir kleinere Anpassungen schnell selbst vornehmen. Diese Inhouse-Kompetenz ist ein klarer Wettbewerbsvorteil – bei den Lieferzeiten ebenso wie bei der Reaktionsfähigkeit auf Unvorhergesehenes.
Zusammenarbeit mit Werkzeugmachern aus der Region
Für den Bau neuer Werkzeuge arbeiten wir mit Werkzeugmachern aus der Region zusammen. Das ermöglicht eine direkte und schnelle Kommunikation während des gesamten Projekts. Die räumliche Nähe verkürzt die Anfahrtswege bei Bemusterungen und Anpassungen, erleichtert gemeinsame Besuche im Werkzeugbau während der Fertigungsphase und beschleunigt kurzfristige Änderungen vor dem Produktionsstart. In einem Prozess mit oft knappen Terminen sind Lieferanten in der Nähe ein echter Vorteil bei den Lieferzeiten.
3D-Druck im Werkzeugbau und Engineering
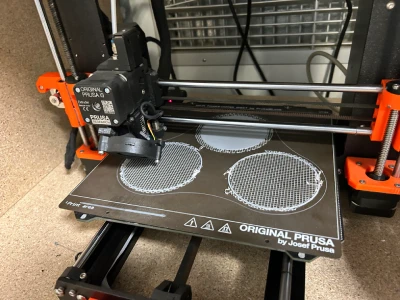
Mit eigenen 3D-Druckern fertigen wir Funktionsprototypen des Bauteils, bevor das endgültige Werkzeug gefräst wird. So können wir Geometrie und Ergonomie schnell und kostengünstig mit dem Kunden abstimmen.
Das verkürzt die Entwicklungszeiten deutlich: Eine Designänderung, für die früher eine bereits bearbeitete Kavität geändert werden musste, lässt sich heute zunächst an einem 3D-gedruckten Teil validieren – und das Risiko teurer Fehler am finalen Werkzeug sinkt.
Automatisierung und Mehrfachwerkzeuge: den Prozess skalieren
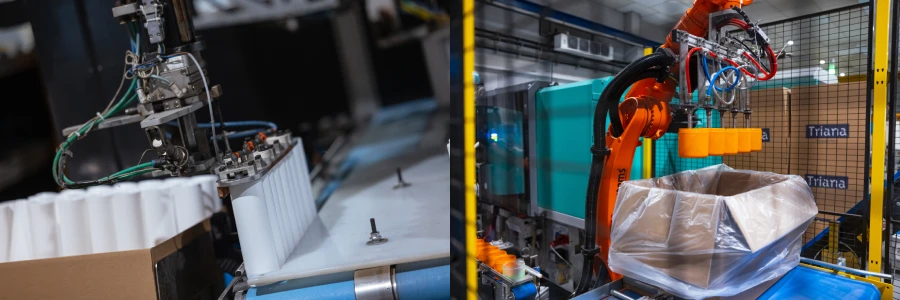
Bei Großserien arbeitet das Werkzeug nicht allein. Es ist in Automatisierungssysteme eingebunden, die das Teil entnehmen, es vom Anguss trennen (bei Kaltkanal) und für den nächsten Prozessschritt bereitlegen. Das minimiert manuelle Eingriffe und das Risiko von Handhabungsfehlern.
Mehrfachwerkzeuge, die pro Zyklus mehrere identische Teile produzieren, erfordern eine sehr genaue Füllbalance zwischen den Kavitäten: Füllt sich eine Kavität schneller als die anderen, entstehen Unterschiede in Gewicht, Dichte oder Oberfläche zwischen Teilen derselben Charge.
Fazit
Das Werkzeug ist das Ergebnis eines Engineering-Prozesses, der mit dem Bauteildesign beginnt und sich über die gesamte Lebensdauer in der Produktion fortsetzt – durch Wartung, Anpassung und kontinuierliche Verbesserung. Entscheidungen, die auf den ersten Blick rein technisch wirken, haben direkten Einfluss auf die Bauteilqualität, die Zykluszeit und die Wirtschaftlichkeit des gesamten Projekts.
Bei Industrias Plásticas Triana verfügen wir über einen eigenen Werkzeugbau und ein Engineering-Team, das jedes Projekt von der ersten Idee bis zum Serienteil begleitet. So stellen wir sicher, dass jede technische Entscheidung auf die Qualitäts-, Termin- und Kostenziele des Kunden abgestimmt ist.