
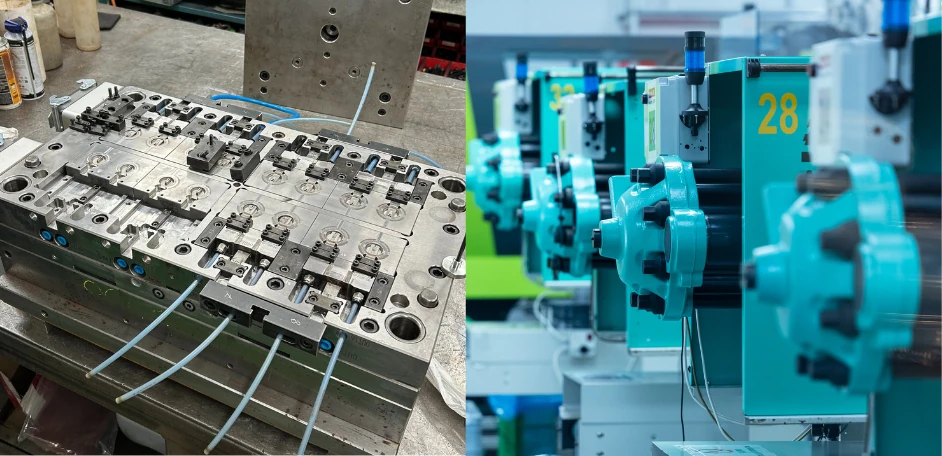
El molde es el verdadero corazón del proceso: es la herramienta que traduce un diseño en una pieza real, ciclo tras ciclo, durante millones de repeticiones.
Detrás de cada pieza que sale de la inyectora de plástico, hay un trabajo de ingeniería que empieza mucho antes de la primera salida de material: decisiones sobre geometría, sistema de inyección, refrigeración, expulsión y acabado, que condicionan tanto la calidad de la pieza como todo el proyecto del cliente.
En este artículo repasamos todo este recorrido completo.
Diseño e ingeniería concurrente
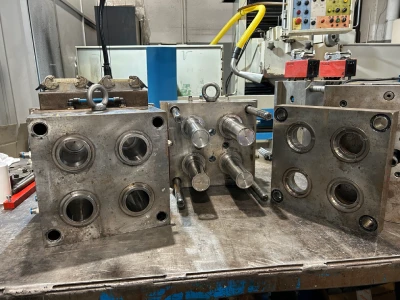
Todo proyecto de molde parte de un diseño de producto. Pero antes de mecanizar una sola cavidad, ese diseño pasa por un proceso de ingeniería concurrente: fabricante, cliente y, a menudo, el diseñador de producto revisan juntos la geometría para anticipar problemas.
DFM: diseño para la fabricabilidad
El análisis DFM (Design for Manufacturability) revisa el diseño de la pieza buscando espesores no uniformes, ángulos de desmoldeo insuficientes, zonas de acumulación de material o geometrías que dificultan el llenado. Un cambio en fase de diseño cuesta una revisión, el mismo cambio detectado con el molde ya en producción, puede suponer semanas de retraso y un coste elevado de modificación.
Simulación de llenado del molde
Antes de fabricar el molde, es habitual simular digitalmente cómo fluirá el material fundido dentro de la cavidad. Esta simulación permite anticipar líneas de soldadura, atrapamientos de aire, zonas de rechupe o desequilibrios de llenado en moldes multicavidad, y ajustar el diseño o la posición de las entradas de material.
Puntos de inyección: entrada del material
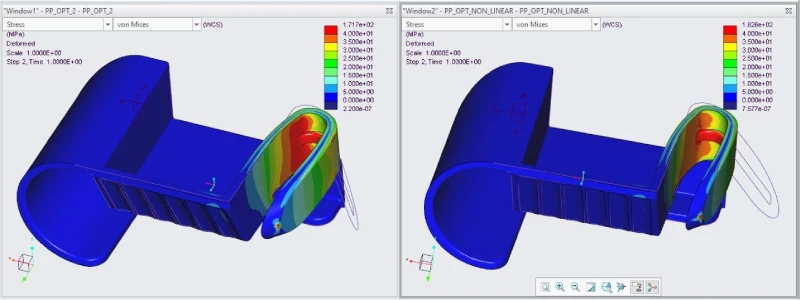
El punto de inyección es el lugar por donde el material fundido accede a la cavidad del molde.
Una decisión clave en esta fase es el tipo de sistema de canales que alimenta esas entradas: canal frío o canal caliente. No hay una opción mejor en términos absolutos, depende del volumen de producción, el número de cambios de color previstos y el presupuesto del proyecto.
| Canal frío | Canal caliente | |
| Colorante | Fácil y rápido cambiar de color. | Cambio de color más lento y costoso |
| Material sobrante | Genera un bebedero/mazarota de rebaba. | Sin desperdicio de material. |
| Coste del molde | Menor inversión inicial | Mayor inversión inicial |
| Coste por pieza | Mayor consumo de material y reprocesado | Menor coste de material a largo plazo |
| Ciclo de producción | Algo más lento (hay que extraer la mazarota) | Más rápido y automatizable |
Más información:
https://grupoempresarialmypa.com/tipos-de-sistemas-de-colada-fria-vs-caliente/
Refrigeración del molde: el factor invisible que marca el ciclo
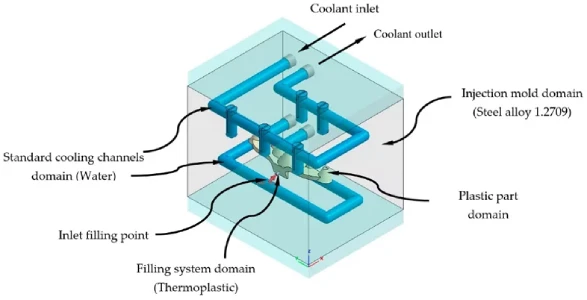
La refrigeración suele ser el factor menos visible, pero es uno de los que más impacto tiene en el tiempo de ciclo y en la calidad final de la pieza. Un circuito de refrigeración mal diseñado puede generar un enfriamiento desigual que provoque deformaciones, rechupes o tensiones internas en la pieza.
El diseño de los canales de refrigeración debe seguir, en la medida de lo posible, la geometría de la pieza para extraer el calor de forma homogénea.
Pulido y acabado superficial del molde
El acabado superficial de la cavidad del molde se transfiere directamente a la pieza. Por eso la pulición no es una cuestión únicamente estética: también influye en la facilidad de desmoldeo, en la adherencia de decoraciones posteriores (como Dry Offset o serigrafía) y en la percepción de calidad del producto final.
Existen distintos grados de acabado, donde cada uno tiene su propio proceso de pulido manual o mecánico. Su elección debe decidirse en la fase de diseño, ya que condiciona también los ángulos de desmoldeo necesarios.
Mantenimiento preventivo del molde
Un molde de inyección es una herramienta de precisión sometida a ciclos de alta presión y temperatura de forma constante. Sin un plan de mantenimiento preventivo, el desgaste progresivo de componentes móviles, guías o zonas de sellado puede derivar en rebabas y piezas defectuosas.
El mantenimiento preventivo se planifica en base al número de ciclos realizados, no solo al tiempo transcurrido. Anticiparse a la avería con inspecciones periódicas siempre sale más rentable que una parada de producción no planificada.
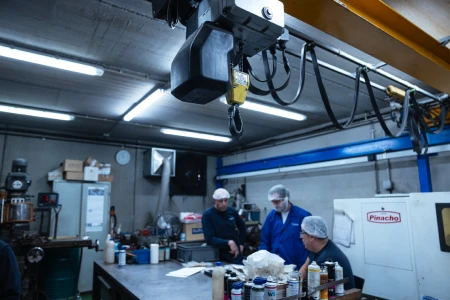
El taller de moldes en Triana: mecanizado y ajuste propios
Contar con un taller de moldes en Triana nos permite intervenir con rapidez ante pequeños ajustes. Tener esta capacidad in-house es una ventaja competitiva directa en plazos de entrega y en capacidad de reacción ante imprevistos.
Colaboración con moldistas de proximidad
Para la construcción de moldes nuevos, trabajamos con empresas moldistas de la zona, lo que nos permite mantener una comunicación directa y ágil durante todo el proyecto. Esta cercanía reduce los tiempos de desplazamiento en pruebas y ajustes, facilita las visitas conjuntas al taller durante la fase de fabricación y agiliza cualquier modificación de última hora antes de la puesta en producción. En un proceso donde los plazos suelen ser ajustados, contar con proveedores cercanos es una ventaja directa en tiempos de entrega.
Impresión 3D aplicada a moldes e ingeniería
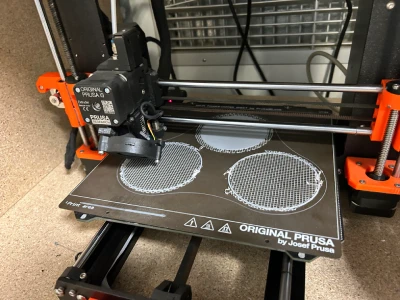
Disponer de impresoras 3D permite fabricar prototipos funcionales de la pieza antes de mecanizar el molde definitivo. De esta manera, podemos validar geometrías y ergonomía con el cliente de forma rápida y económica.
Esto acorta significativamente los tiempos de desarrollo: un cambio de diseño que antes implicaba modificar una cavidad mecanizada ahora puede validarse primero sobre una pieza impresa en 3D, reduciendo el riesgo de errores costosos en el molde final.
Automatización y multicavidad: escalar el proceso
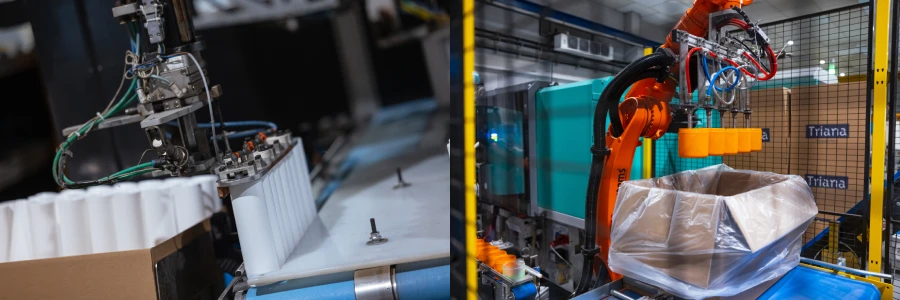
En proyectos de alto volumen, el molde no trabaja solo. Se integra con sistemas de automatización que extraen la pieza, la separan del bebedero (en canal frío) y la depositan lista para el siguiente proceso, minimizando la intervención manual y el riesgo de defectos por manipulación.
Los moldes multicavidad, que producen varias piezas idénticas en cada ciclo, exigen un equilibrio de llenado muy preciso entre cavidades: si una se llena antes que las demás, aparecen diferencias de peso, densidad o acabado entre piezas del mismo lote.
Conclusiones
El molde es el resultado de un proceso de ingeniería que empieza en el diseño de la pieza y continúa durante toda su vida útil en producción, a través del mantenimiento, el ajuste y la mejora continua. Decisiones que a simple vista parecen técnicas, tienen un impacto directo en la calidad de la pieza, en el tiempo de ciclo y en la rentabilidad final del proyecto.
En Industrias Plásticas Triana, contamos con taller propio de moldes y un equipo de ingeniería que acompaña cada proyecto desde la idea inicial hasta la pieza en serie, garantizando que cada decisión técnica esté alineada con los objetivos de calidad, plazo y coste del cliente.