
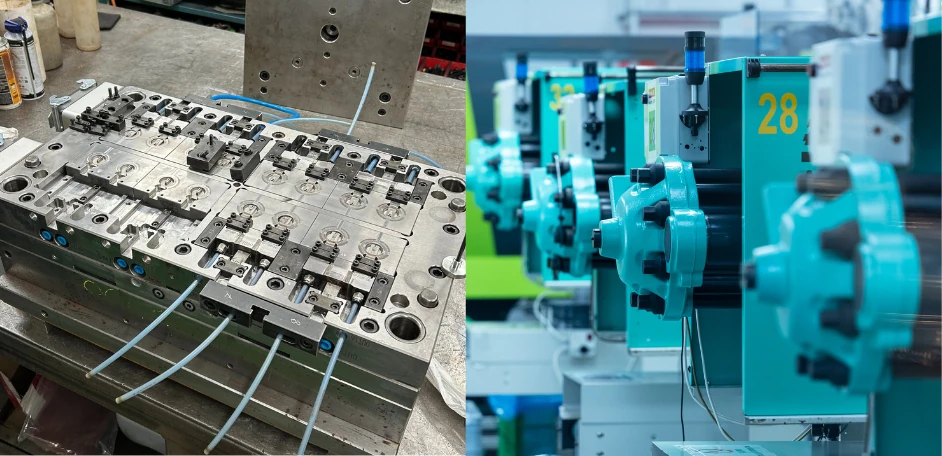
Le moule est le véritable cœur du procédé : c’est l’outil qui transforme une conception en pièce réelle, cycle après cycle, sur des millions de répétitions.
Derrière chaque pièce qui sort d’une presse à injecter plastique, il y a un travail d’ingénierie qui commence bien avant la première injection de matière : des choix de géométrie, de système d’injection, de refroidissement, d’éjection et de finition qui conditionnent à la fois la qualité de la pièce et l’ensemble du projet client.
Dans cet article, nous revenons sur l’ensemble de ce parcours, étape par étape.
Conception et ingénierie simultanée
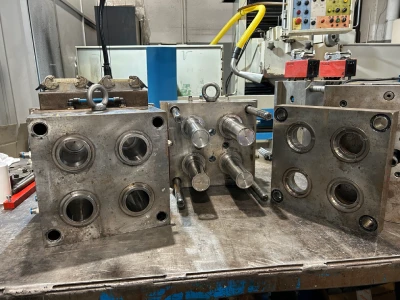
Tout projet de moule part d’une conception produit. Mais avant d’usiner la moindre empreinte, cette conception passe par une démarche d’ingénierie simultanée : le fabricant, le client et, souvent, le designer produit examinent ensemble la géométrie pour anticiper les problèmes.
DFM : la conception pour la fabricabilité
L’analyse DFM (Design for Manufacturability) passe en revue la conception de la pièce à la recherche d’épaisseurs non uniformes, d’angles de dépouille insuffisants, de zones d’accumulation de matière ou de géométries qui compliquent le remplissage. Une modification en phase de conception coûte une révision ; la même modification détectée alors que le moule est déjà en production peut entraîner des semaines de retard et des frais de reprise importants.
Simulation du remplissage du moule
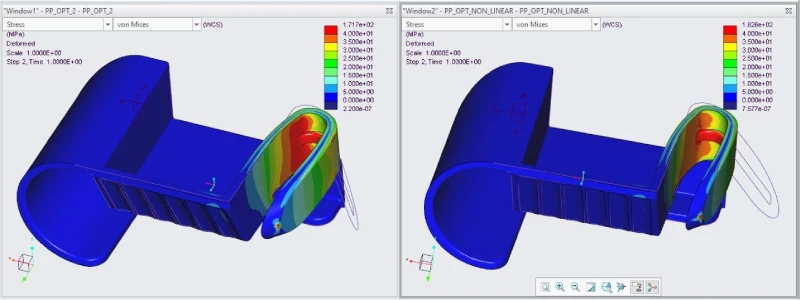
Avant de fabriquer le moule, il est courant de simuler numériquement l’écoulement de la matière fondue dans l’empreinte. Cette simulation permet d’anticiper les lignes de soudure, les emprisonnements d’air, les retassures ou les déséquilibres de remplissage dans les moules multi-empreintes, et d’ajuster la conception ou la position des points d’injection.
Points d’injection : l’entrée de la matière
Le point d’injection – ou seuil – est l’endroit par lequel la matière fondue pénètre dans l’empreinte du moule.
Un choix clé à ce stade concerne le système d’alimentation de ces points d’injection : canal froid ou canal chaud. Aucune option n’est meilleure dans l’absolu : tout dépend du volume de production, du nombre de changements de couleur prévus et du budget du projet.
| Canal froid | Canal chaud | |
| Changement de couleur | Changement de couleur simple et rapide. | Changement de couleur plus lent et plus coûteux |
| Déchets de matière | Génère une carotte et des canaux à recycler. | Aucune perte de matière. |
| Coût du moule | Investissement initial plus faible | Investissement initial plus élevé |
| Coût par pièce | Consommation de matière et rebroyage plus importants | Coût matière plus faible à long terme |
| Cycle de production | Un peu plus lent (il faut retirer la carotte) | Plus rapide et facile à automatiser |
Pour en savoir plus :
https://grupoempresarialmypa.com/tipos-de-sistemas-de-colada-fria-vs-caliente/
Refroidissement du moule : le facteur invisible qui dicte le cycle
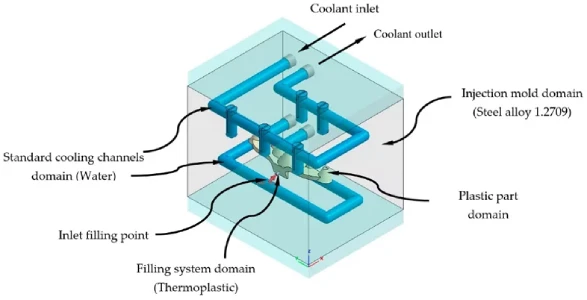
Le refroidissement est souvent le facteur le moins visible, mais c’est l’un de ceux qui pèsent le plus sur le temps de cycle et la qualité finale de la pièce. Un circuit de refroidissement mal conçu peut provoquer un refroidissement inégal, source de déformations, de retassures ou de contraintes internes dans la pièce.
Dans la mesure du possible, les canaux de refroidissement doivent épouser la géométrie de la pièce afin d’évacuer la chaleur de manière homogène.
Polissage et état de surface du moule
L’état de surface de l’empreinte se reproduit directement sur la pièce. Le polissage n’est donc pas qu’une question d’esthétique : il influe aussi sur la facilité de démoulage, sur l’adhérence des décorations ultérieures (comme le Dry Offset ou la sérigraphie) et sur la perception de qualité du produit final.
Il existe plusieurs niveaux de finition, chacun avec son propre procédé de polissage manuel ou mécanique. Le choix doit se faire dès la phase de conception, car il conditionne aussi les angles de dépouille nécessaires.
Maintenance préventive du moule
Un moule d’injection est un outil de précision soumis en permanence à des cycles de haute pression et de haute température. Sans plan de maintenance préventive, l’usure progressive des éléments mobiles, des guidages ou des zones d’étanchéité peut entraîner des bavures et des pièces défectueuses.
La maintenance préventive se planifie en fonction du nombre de cycles réalisés, et pas seulement du temps écoulé. Anticiper les pannes grâce à des inspections régulières revient toujours moins cher qu’un arrêt de production imprévu.
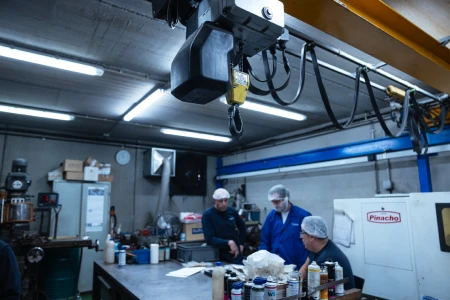
L’atelier de moules de Triana : usinage et ajustage en interne
Disposer de notre propre atelier de moules nous permet d’intervenir rapidement pour les petits ajustements. Cette capacité interne est un avantage concurrentiel direct en matière de délais de livraison et de réactivité face aux imprévus.
Collaboration avec des moulistes de proximité
Pour la fabrication de moules neufs, nous travaillons avec des moulistes de la région, ce qui nous permet de maintenir une communication directe et fluide tout au long du projet. Cette proximité réduit les temps de déplacement lors des essais et des ajustements, facilite les visites communes à l’atelier pendant la phase de fabrication et accélère toute modification de dernière minute avant la mise en production. Dans un processus où les délais sont souvent serrés, pouvoir compter sur des fournisseurs proches est un véritable atout pour tenir les délais de livraison.
L’impression 3D au service des moules et de l’ingénierie
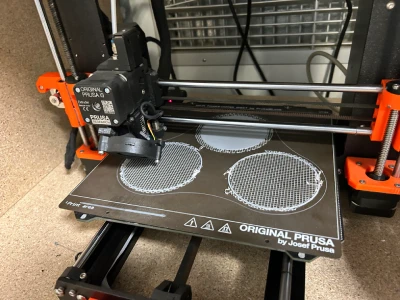
Disposer d’imprimantes 3D permet de fabriquer des prototypes fonctionnels de la pièce avant d’usiner le moule définitif. Nous pouvons ainsi valider la géométrie et l’ergonomie avec le client de façon rapide et économique.
Les délais de développement s’en trouvent nettement raccourcis : une modification de conception qui impliquait autrefois de reprendre une empreinte usinée peut désormais être validée d’abord sur une pièce imprimée en 3D, ce qui réduit le risque d’erreurs coûteuses sur le moule final.
Automatisation et multi-empreintes : changer d’échelle
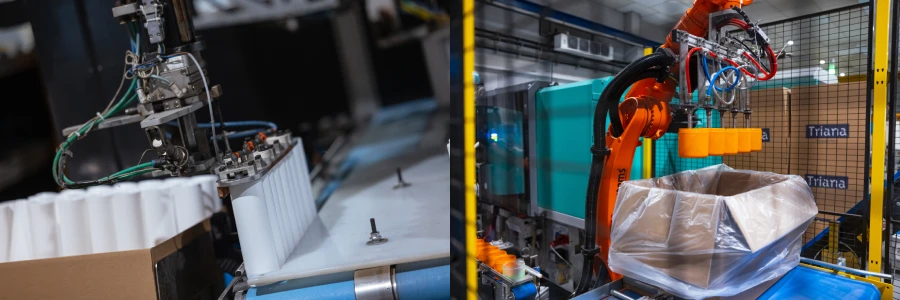
Sur les projets à gros volumes, le moule ne travaille pas seul. Il s’intègre à des systèmes d’automatisation qui extraient la pièce, la séparent de la carotte (en canal froid) et la déposent prête pour l’étape suivante, ce qui limite les interventions manuelles et le risque de défauts liés à la manipulation.
Les moules multi-empreintes, qui produisent plusieurs pièces identiques à chaque cycle, exigent un équilibrage du remplissage très précis entre empreintes : si l’une se remplit avant les autres, des écarts de poids, de densité ou de finition apparaissent entre pièces d’un même lot.
Conclusion
Le moule est l’aboutissement d’un processus d’ingénierie qui commence dès la conception de la pièce et se poursuit tout au long de sa durée de vie en production, à travers la maintenance, les ajustements et l’amélioration continue. Des décisions qui semblent purement techniques à première vue ont un impact direct sur la qualité de la pièce, le temps de cycle et la rentabilité finale du projet.
Chez Industrias Plásticas Triana, nous disposons de notre propre atelier de moules et d’une équipe d’ingénierie qui accompagne chaque projet, de l’idée initiale jusqu’à la pièce de série, pour que chaque décision technique soit alignée sur les objectifs de qualité, de délai et de coût du client.