
Le choix des matériaux est l’une des décisions les plus importantes dans tout projet d’injection plastique. Si la conception de la pièce, le moule ou les paramètres de production ont un impact direct sur le résultat final, les propriétés du matériau conditionnent des aspects tout aussi essentiels : résistance mécanique, compatibilité chimique, esthétique ou viabilité économique du projet.
Deux pièces peuvent avoir une géométrie quasi identique et être fabriquées selon le même procédé d’injection, tout en nécessitant des matériaux différents en raison des exigences de leur application finale. Un emballage cosmétique, un applicateur vaginal, une seringue doseuse ou un emballage alimentaire peuvent avoir des besoins très différents en termes de résistance, de sécurité ou d’esthétique.
Connaître les caractéristiques des matériaux et comprendre comment elles influencent la fabrication et la performance finale est essentiel pour garantir la réussite de tout développement industriel.
Principaux matériaux utilisés en injection plastique
Avant d’aborder les paramètres ou les additifs, il convient de partir des bases : les polymères qui constituent la majorité des développements d’emballages.
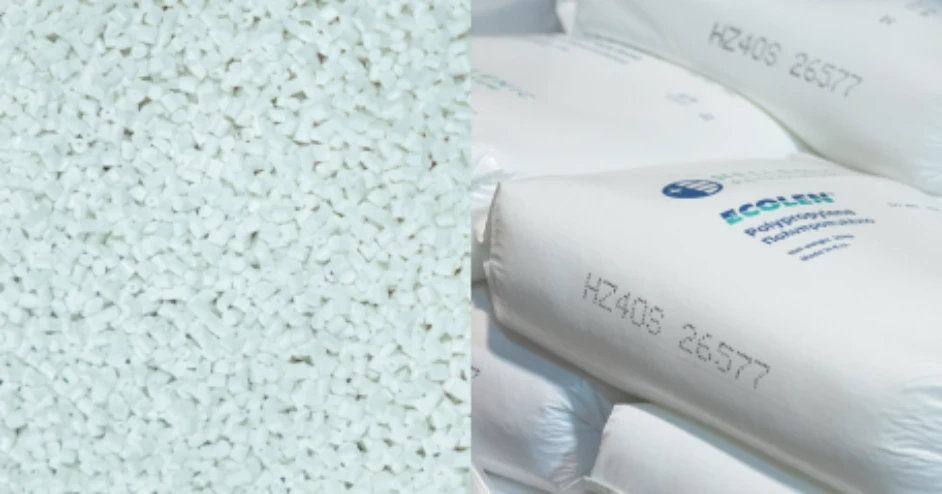
Polypropylène (PP)
C’est l’un des matériaux les plus utilisés dans l’industrie plastique grâce à son excellent équilibre entre coût, performances et facilité de transformation.
Il présente une bonne résistance chimique face à un large éventail de substances, une faible densité et une grande polyvalence pour s’adapter à différentes applications. Il offre également un comportement très stable pendant l’injection et permet de fabriquer des pièces avec un bon équilibre entre rigidité et résistance.
Ces caractéristiques expliquent son utilisation répandue dans de nombreux secteurs, où il est couramment utilisé pour fabriquer des conteneurs de granulés, des bouchons de granulés, des systèmes de dosage et de nombreux composants techniques.
Polyéthylène (PE)
Le polyéthylène se distingue par sa résistance chimique élevée et sa capacité à absorber les chocs sans se fissurer facilement.
Selon l’application, différentes variantes peuvent être utilisées, comme le HDPE ou le LDPE, chacune avec des propriétés spécifiques en termes de flexibilité et de rigidité.
Polystyrène (PS)
Le polystyrène est un matériau rigide qui offre une excellente qualité de surface et une grande capacité à reproduire les détails avec précision. Ses bonnes propriétés esthétiques permettent d’obtenir des pièces aux finitions visuelles très attractives.
PET (Polytéréphtalate d’éthylène)
PET est l’un des matériaux les plus reconnus du secteur de l’emballage grâce à sa transparence élevée et à ses excellentes propriétés mécaniques. C’est une solution largement utilisée en cosmétique et dans les produits de soin personnel.
Le PET est aujourd’hui l’un des matériaux les plus recyclés au monde et permet d’intégrer du contenu recyclé (rPET) dans de nombreuses applications, contribuant ainsi aux objectifs de durabilité.
Chez Triana, nous disposons de la certification UNE-EN 15343 pour nos pots cosmétiques, qui permet de vérifier et de documenter la teneur en plastique recyclé utilisée dans nos produits, offrant des garanties à la fois aux clients et aux consommateurs finaux.
Nous détenons également la certification ISCC PLUS, un système de certification de durabilité reconnu au niveau international, qui garantit la traçabilité des matériaux durables tout au long de la chaîne d’approvisionnement.
Comment lire une fiche technique de matériau
Une fois les polymères de base connus, l’étape suivante consiste à savoir les lire en pratique. Les fiches techniques des matériaux contiennent une grande partie des informations nécessaires pour comprendre le comportement d’un matériau, mais les interpréter correctement exige de comprendre comment elles influencent réellement le processus de fabrication et la performance finale de la pièce. Deux des paramètres les plus pertinents pour évaluer un matériau sont l’indice de fluidité et son comportement mécanique.
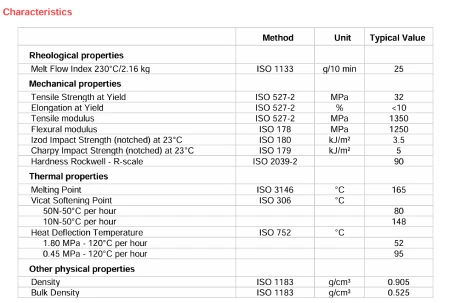
MFI (Melt Flow Index)
L’indice de fluidité indique la facilité avec laquelle le matériau s’écoule à l’état fondu pendant l’injection. Un MFI adapté à la géométrie de la pièce et au type de moule est déterminant pour obtenir un remplissage correct, éviter les défauts et maintenir la répétabilité du processus d’un lot à l’autre.
Module de flexion et résistance à l’impact
Le module de flexion mesure la rigidité du matériau, tandis que la résistance à l’impact indique sa capacité à absorber les chocs et les contraintes mécaniques sans se briser. Ces deux paramètres évoluent généralement en sens opposé : plus la rigidité est élevée, plus la ténacité diminue, et inversement. Trouver le bon équilibre entre les deux est précisément l’un des défis techniques les plus courants dans le choix des matériaux, en particulier pour les pièces qui doivent être résistantes sans être cassantes.
Elongation at Yield (allongement)
L’allongement au seuil d’écoulement indique dans quelle mesure le matériau peut se déformer avant de perdre son comportement élastique et de commencer à se fissurer. C’est une donnée clé pour les pièces qui doivent fléchir de façon répétée sans se rompre, comme les charnières intégrées ou les systèmes de fermeture par encliquetage. La fiche technique indique souvent aussi le module de traction (Tensile modulus) à côté du module de flexion (Flexural modulus) : tous deux mesurent la rigidité, mais sont obtenus en appliquant la force différemment, et ne coïncident pas toujours.
Propriétés thermiques
Au-delà du comportement mécanique, la fiche technique indique aussi comment le matériau se comporte face à la chaleur. Le point de fusion fixe la température de référence pour le traitement sur la presse à injecter, tandis que la température Vicat et la HDT (Heat Deflection Temperature) indiquent à partir de quelle température la pièce commence à perdre sa rigidité et à se déformer sous charge. Ces données sont particulièrement importantes pour les applications passant par la stérilisation, l’autoclave ou le remplissage à chaud, où l’emballage doit conserver sa forme et ses propriétés même à des températures élevées.
Densité
La densité du matériau influence directement le coût unitaire de la pièce : à volume égal, un matériau plus dense pèse — et coûte — plus cher. La densité apparente (bulk density), quant à elle, conditionne la façon dont la matière granulée s’écoule dans la trémie d’alimentation de la machine, ce qui affecte la stabilité du processus de dosage.
Additifs et modificateurs : bien plus que la matière première
Le polymère de base n’est que le point de départ. Les performances finales d’une pièce ne dépendent pas uniquement du PP, PE, PS ou PET utilisé : dans de nombreux cas, l’incorporation d’additifs et de modificateurs fonctionnels constitue le facteur différenciant permettant d’adapter le matériau aux exigences réglementaires, mécaniques et esthétiques de chaque secteur industriel.
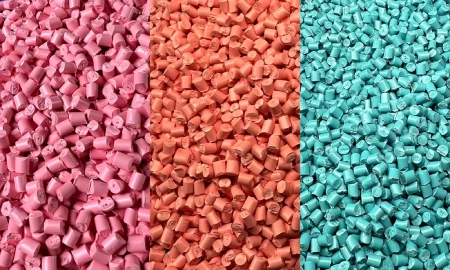
Masterbatch de couleur
C’est la solution technico-industrielle la plus efficace pour apporter de la couleur aux matériaux plastiques. Son utilisation permet non seulement d’obtenir une coloration homogène, mais garantit également la répétabilité entre différents lots de production, en maintenant une constance chromatique stricte. De plus, un bon masterbatch est formulé pour ne pas altérer significativement le MFI (Melt Flow Index) ni le comportement rhéologique du polymère pendant le remplissage du moule.
Additifs UV
Une exposition prolongée au rayonnement solaire ou à un éclairage ambiant intense peut provoquer une dégradation du polymère, une perte de couleur (jaunissement) ou une réduction drastique des propriétés mécaniques. Les stabilisants UV agissent en interrompant le processus de photodégradation, prolongeant ainsi la durée de vie et l’intégrité physique des emballages.
Additifs antistatiques
Pendant le processus d’injection et la manipulation ultérieure, la friction génère une accumulation d’électricité statique. Cela provoque l’attraction de poussière ambiante (nuisant à l’esthétique du produit) et des difficultés sur les lignes de conditionnement automatisées des clients. Les additifs antistatiques migrent vers la surface pour dissiper cette charge, améliorant l’hygiène et la maniabilité du produit final.
Glissants et antiblocage
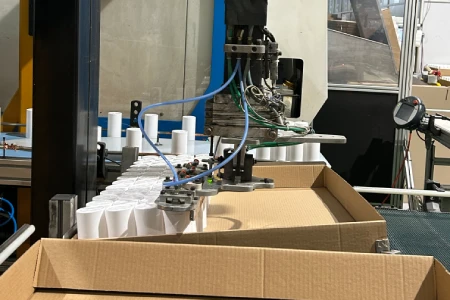
Ces additifs modifient les caractéristiques superficielles du matériau pour faciliter la manipulation, le transport ou certains processus de fabrication automatisés. Ils sont essentiels pour faciliter le démoulage de pièces complexes, éviter que les emballages ne « collent » entre eux lors de l’empilage automatique, et optimiser le transport sur les lignes de montage automatisées à grande vitesse.
Modificateurs d’impact
Leur fonction consiste à augmenter la résilience du matériau, c’est-à-dire sa capacité à absorber des chocs et des contraintes mécaniques sévères sans se briser, même à basse température. En rééquilibrant la relation entre le module de flexion (rigidité) et la résistance à l’impact, ils permettent à des matériaux naturellement plus fragiles d’acquérir un comportement tenace, essentiel pour les applications médicales.
Matériaux pour le contact alimentaire et les applications réglementées
Une fois le matériau défini et, si nécessaire, modifié avec des additifs, la sélection va bien au-delà de ses propriétés physiques ou mécaniques dans certains secteurs.
Food Contact
Les matériaux destinés au contact alimentaire doivent respecter des exigences réglementaires spécifiques garantissant la sécurité du consommateur.
Outre l’utilisation de matières premières autorisées, il est nécessaire de disposer d’une documentation technique et de systèmes de traçabilité permettant de démontrer la conformité à la réglementation applicable.
Pour cette raison, la gestion documentaire et le contrôle des matériaux revêtent une importance équivalente aux propriétés techniques du produit lui-même.
Applications pharmaceutiques et sanitaires
Ces secteurs exigent des niveaux de contrôle particulièrement élevés. Des facteurs tels que la compatibilité chimique, la stabilité dimensionnelle, la propreté du processus ou la traçabilité des matériaux peuvent s’avérer déterminants pour l’approbation d’un projet.
Le choix du matériau adéquat doit tenir compte non seulement des performances techniques, mais aussi des exigences réglementaires associées.
Matériaux et durabilité
La durabilité n’est plus une simple valeur ajoutée : elle est devenue l’axe central du développement de tout produit plastique. Aujourd’hui, la conception de nouveaux emballages et composants techniques ne vise pas seulement l’efficacité fonctionnelle, mais doit aussi répondre à un cadre réglementaire européen exigeant, porté par le règlement sur les emballages et les déchets d’emballages (PPWR), qui impose de réduire la consommation de ressources primaires et de maximiser la recyclabilité.
Pour atteindre ces objectifs sans compromettre la qualité du produit, il est indispensable de maîtriser les stratégies de sélection et d’écoconception suivantes :
Matériau recyclable vs matériau recyclé
Bien que souvent utilisés à tort comme synonymes, ces deux termes représentent, sur le plan conceptuel et industriel, des étapes totalement différentes.
- Matériau recyclable : désigne la capacité d’une pièce ou d’un emballage à être récupéré, broyé et transformé de nouveau en matière première une fois sa durée de vie terminée. Le fait qu’un matériau soit techniquement recyclable dépend de sa nature (le PP ou le PET le sont), mais aussi de la facilité avec laquelle les systèmes de tri automatique peuvent l’identifier et le traiter dans les centres de tri.
- Matériau recyclé : il s’agit d’un polymère dont la formulation intègre déjà de la matière première issue de précédents processus de valorisation. Le défi, lorsqu’on travaille avec du matériau recyclé en injection industrielle, est de garantir la stabilité de ses propriétés rhéologiques et mécaniques, afin de ne pas altérer les paramètres de production ni la qualité finale de la pièce.
PCR (Post Consumer Recycled)
Les matériaux PCR proviennent directement des déchets générés par les consommateurs (aussi bien domestiques que commerciaux), qui ont été collectés, triés et traités industriellement pour être réintégrés dans le cycle de production.
Leur utilisation permet de réduire la consommation de matières premières vierges et d’évoluer vers des modèles de fabrication plus durables.
Cet usage est essentiel pour réduire l’empreinte environnementale et respecter les futurs objectifs d’incorporation obligatoire de plastique recyclé fixés par le PPWR.
Les monomatériaux, clés de la circularité
L’une des tendances les plus marquantes du secteur de l’emballage est le développement de solutions monomatériau. Historiquement, de nombreux emballages nécessitaient la combinaison de plusieurs plastiques ou matériaux pour obtenir certaines propriétés de barrière ou de fermeture, ce qui compliquait considérablement leur recyclage ultérieur.
En utilisant une seule famille de matériaux, les processus de recyclage sont simplifiés et la circularité du produit est améliorée une fois sa durée de vie terminée.
Conclusions
Comme nous l’avons vu tout au long de cet article, bien choisir un matériau implique plusieurs aspects : il ne s’agit pas seulement de sélectionner un polymère aux bonnes propriétés mécaniques ou esthétiques, mais de trouver le juste équilibre avec la facilité d’injection, le comportement lors de la décoration ultérieure (comme l’impression Dry Offset ou la sérigraphie), le respect des réglementations de sécurité et les objectifs de durabilité de la marque.
Dans un marché fortement réglementé et en constante évolution, aborder le choix du matériau selon une perspective globale, en combinant la théorie avec une expérience réelle au pied de la machine, est la seule voie pour développer des solutions d’avenir. Chez Industrias Plásticas Triana, nous accompagnons nos clients dès les premières phases de conception afin de garantir que la combinaison de matière première, d’additifs et de technologie d’injection aboutisse à un produit aligné sur les exigences actuelles du marché.